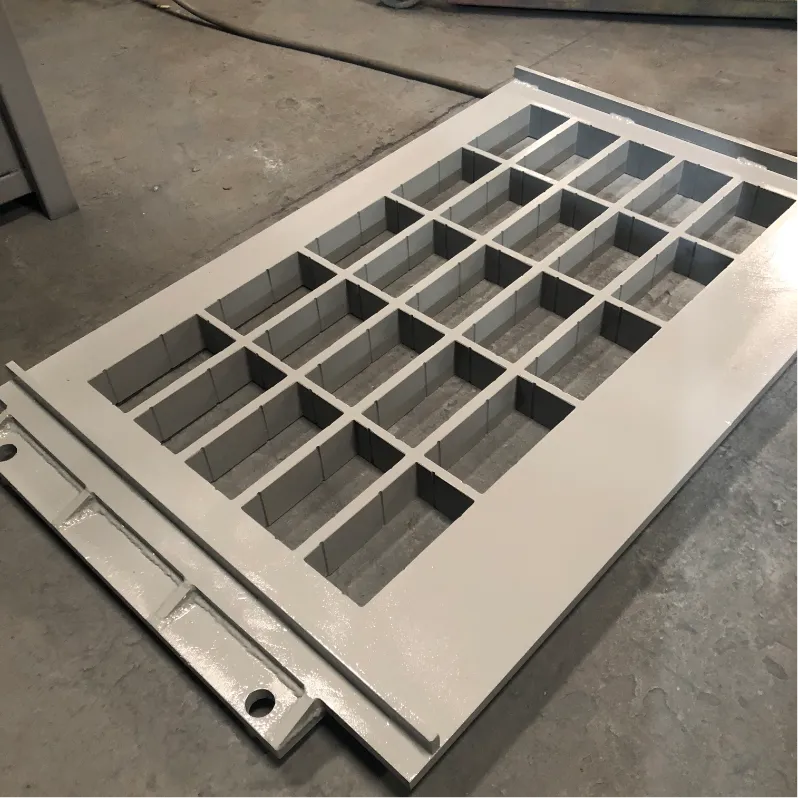
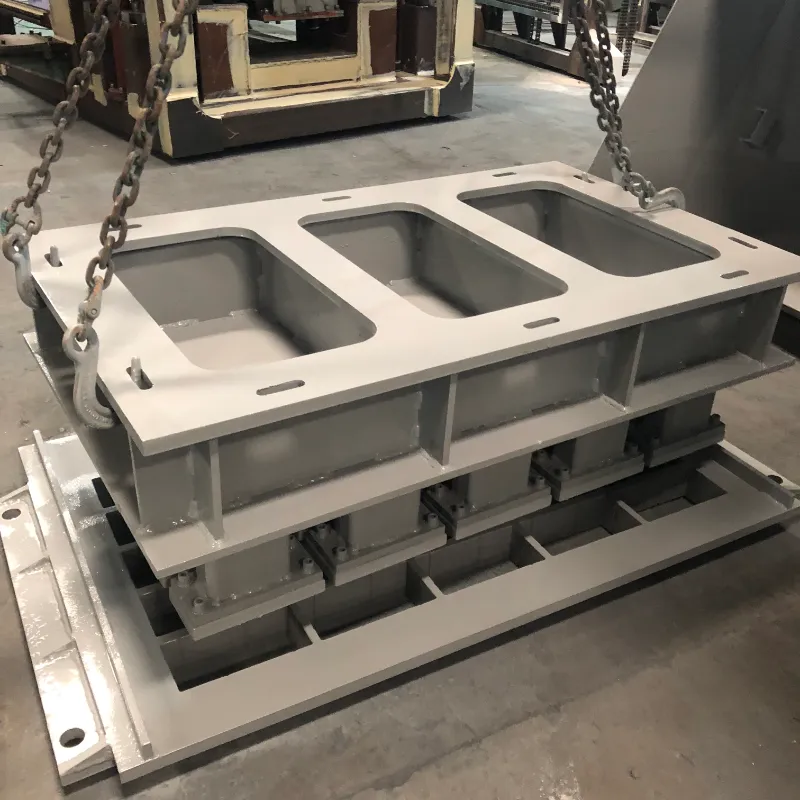
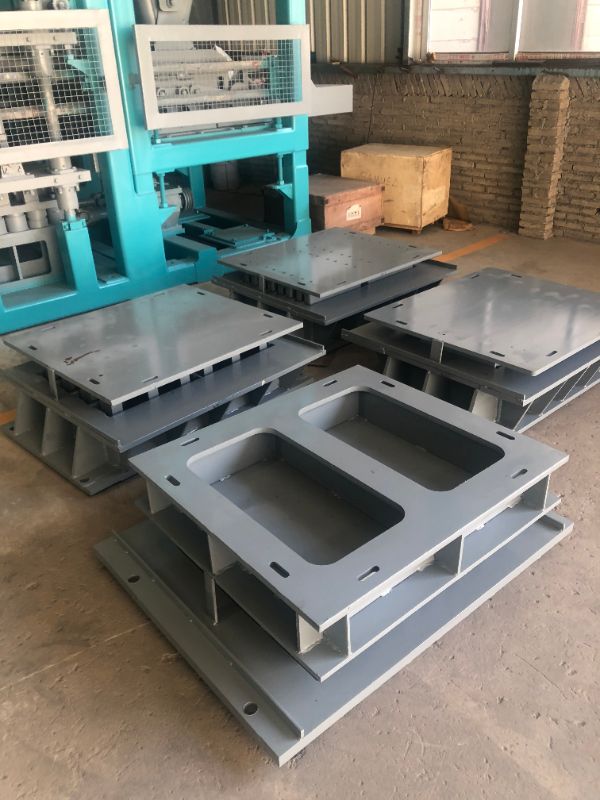
للخرسانةحاجزبالنسبة للمنتجين، فإن مرحلة التشكيل هي حيث تقف أو تنخفض الإنتاجية وجودة المنتج. عندما تكون العصي أو الشقوق أو الأسطح الخرسانية معيبة أثناء عملية التشكيل، فإن تكاليف التوقف والنفايات والمنتجات المرفوضة تتراكم بسرعة. إن فهم الأسباب الجذرية لهذه المشكلات الشائعة — ومعرفة كيفية إصلاحها — أمر ضروري للحفاظ على خط إنتاج فعال.
في شركة Fujian Unik Mould Technology Co., Ltd.، نقوم بهندسة قوالب خرسانة عالية الأداء منذ عام 2010. واستنادًا إلى خبرتنا في خدمة 28 سوقًا للتصدير، إليك دليل عملي لاستكشاف الأخطاء وإصلاحها لمشاكل التشكيل الأكثر شيوعًا.
يعد الالتصاق أحد أكثر المشكلات شيوعًا وإحباطًا في إنتاج الخرسانة. فهو يبطئ الدورات، ويدمر القالب والمنتج، ويمكن أن يؤدي إلى توقف الخط.
الأسباب المحتملة:
تطبيق زيت إطلاق غير كافٍ أو غير متساوٍ
عامل إطلاق منخفض الجودة وغير مطابق لنوع الخرسانة
تآكل سطح التجويف مما يخلق نقاط احتكاك
توقيت إزالة القالب غير المناسب - إما مبكرًا جدًا أو متأخرًا جدًا
مزيج خرساني صلب وقليل قابلية التشغيل
الحلول:
ضع طبقة رقيقة ومتساوية من الزيت الاحترافي على جميع أسطح التجويف
إعادة تلميع تجاويف القالب لاستعادة السطح الأملس (توصي UNIK باستخدام Ra 1.6)
حافظ على وقت ثابت لإزالة القوالب، من الناحية المثالية 10-15 ثانية بعد الاهتزاز
اضبط المزيج الخرساني الخاص بك لتحسين التدفق وتقليل الالتصاق
تعتبر فتحات الهواء الموجودة على سطح الكتل النهائية أكثر من مجرد مشكلة تجميلية - فهي يمكن أن تؤثر على السلامة الهيكلية.
الأسباب المحتملة:
اهتزاز غير كاف، مما يمنع الهواء المحبوس من الهروب
خليط خرساني شديد اللزوجة يحبس فقاعات الهواء
سوء توزيع التغذية، مما يترك جيوب هوائية في التجويف
استخدام عوامل إطلاق ذات أساس زيتي يمكنها حبس الهواء على سطح القالب
الحلول:
أعد معايرة تردد الاهتزاز إلى النطاق الموصى به وهو 50-60 هرتز
تحسين سيولة الخرسانة عن طريق تعديل تصميم الخلطة أو إضافة الملدنات
ضمان التغذية المتساوية والكاملة عبر جميع التجاويف
فكر في استخدام عوامل إطلاق ذات أساس مائي، والتي ثبت أنها تنتج جودة سطحية أفضل من البدائل المعتمدة على النفط
الكتل المتشققة هي خسارة مباشرة للمواد والعمالة.
الأسباب المحتملة:
المزيج جاف جدًا، مما يقلل من قوة اللون الأخضر
عدم كفاية وقت المعالجة قبل القالب
اهتزاز غير مناسب - إما منخفض جدًا أو مرتفع جدًا
الإجهاد الميكانيكي الناتج عن الالتصاق أثناء التشكيل
تغيرات مفاجئة في درجة الحرارة بعد الإنتاج
الحلول:
زيادة محتوى الماء أو إضافة الملدنات إلى المزيج
قم بتمديد وقت المعالجة إلى 24-48 ساعة قبل عملية التشكيل
اضبط الاهتزاز على التردد الصحيح لحجم وشكل الكتلة المحددة
تأكد من التشكيل السلس والتزييت المناسب للتجويف لمنع الالتصاق
يؤثر تشطيب السطح الخشن على كل من الجماليات وإمكانية البيع.
الأسباب المحتملة:
أسطح التجويف البالية أو المخدوشة
بقايا الأسمنت المجففة المتبقية في القالب من الدورات السابقة
زيت إطلاق رديء الجودة
مزيج الخرسانة الجاف
الحلول:
إعادة تلميع جدران التجويف لاستعادة السطح الأملس
قم بتنظيف القالب مباشرة بعد كل نوبة عمل لمنع تراكم الأسمنت
استخدم عامل إطلاق مناسب (تجنب استخدام الديزل أو البدائل الأخرى)
زيادة نسبة الرمل الناعم أو ضبط نسبة الماء إلى الأسمنت
غالبًا ما يكون الضرر الذي يلحق بحواف وزوايا الكتل علامة على الإجهاد الميكانيكي أثناء عملية التشكيل.
الأسباب المحتملة:
زوايا التجويف البالية أو التالفة
من الصعب ديمولدينج بسبب مزيج لزجة
الاهتزاز المفرط يسبب هشاشة الحافة
معالجة غير صحيحة أو تجفيف سريع جدًا
الحلول:
إصلاح أو استبدال إدراجات التجويف التالفة
ضعي زيت الإطلاق بالتساوي على جميع الأسطح
توازن الاهتزاز لتجنب الإفراط في الضغط
حافظ على ظروف المعالجة مستقرة ومظللة
يمكن أن تظهر تمزقات دقيقة وتغير اللون الرمادي على أسطح الكتل، مما يؤثر بشكل خاص على المنتجات المتميزة حيث يكون المظهر مهمًا.
الأسباب المحتملة:
الالتصاق بين الخرسانة وسطح القالب أثناء عملية القولبة، والمعروف باسم "التصاق تامبرشو"
تشكيل "زهرة" على الكتل المصنوعة من الأسمنت الأبيض
الحلول:
تحسين توقيت إزالة القوالب وتطبيق وكيل الإصدار
بالنسبة لمنتجات الأسمنت الأبيض، يجب التحكم بعناية في ظروف المعالجة واختيار عامل الإطلاق لمنع تكوين البراعم
تشير أبعاد الكتلة غير المتناسقة إلى وجود مشكلة في استقرار القالب أو محاذاة الماكينة.
الأسباب المحتملة:
تشوه إطار القالب بسبب إجهاد الاهتزاز على المدى الطويل
مسامير فضفاضة أو إدراج تجويف منحرف
عدم توازن اهتزاز الآلة
تغذية غير متساوية أو مزيج غير متناسق
الحلول:
قم بربط جميع البراغي باستخدام مفتاح عزم الدوران لضمان المحاذاة الصحيحة
تحقق من دبابيس المحاذاة واستبدل أي منها تم ارتداؤه
ضبط محركات الاهتزاز لتحقيق التوازن
توحيد التغذية وتناسق المزيج

يمكن منع العديد من مشكلات القوالب من خلال تصميم القالب المناسب واختيار المواد:
زاوية المسودة: يعد الاستدقاق المناسب على جدران التجويف أمرًا ضروريًا لقولبة نظيفة. بدونها، ستلتصق الكتل بغض النظر عن جودة عامل التحرير.
نصف قطر الزاوية: الزوايا الحادة بزاوية 90 درجة هي نقاط الضغط التي يبدأ فيها التشقق. تشتمل تصميمات UNIK على زوايا نصف قطرها 3-5 مم لتقليل تلف الحواف.
اللمسة النهائية للسطح: سطح تجويف مصقول (Ra 1.6) يقلل الاحتكاك ويحسن أداء التشكيل بنسبة تصل إلى 30%.
المعالجة الحرارية: تحقق الكربنة المناسبة صلابة السطح HRC58-62 مع الحفاظ على صلابة القلب، مما يقلل من التآكل الذي يؤدي إلى الالتصاق.
درجة الفولاذ: يضمن استخدام مواد عالية الجودة مثل 42CrMo أو الفولاذ المخصص للأدوات أن يحافظ القالب على شكله وجودة سطحه عبر 80,000-100,000 دورة.
معظم مشاكل العفن يمكن التنبؤ بها ويمكن الوقاية منها. من خلال تحديد السبب الجذري بشكل منهجي - سواء في تصميم المزيج، أو إعدادات الاهتزاز، أو تطبيق عامل الإطلاق، أو حالة القالب - يمكنك تنفيذ حلول مستهدفة تقلل من الهدر ووقت التوقف عن العمل.
يمكن أن يستمر القالب الذي يتم صيانته جيدًا من 80.000 إلى 100.000 دورة مع الحفاظ على جودة سطح الكتلة المثالية والعمل بسلاسة على الخطوط الأوتوماتيكية عالية السرعة. من خلال استكشاف الأخطاء وإصلاحها بشكل مناسب وهندسة القوالب عالية الدقة، يمكنك الحفاظ على تشغيل خط الإنتاج الخاص بك بكفاءة مع انخفاض معدلات العيوب والحد الأدنى من الانقطاعات.